Новини

Процес виробництва гумових конвеєрних стрічок

I. Підготовка сировини (індивідуальна рецептура)

Три категорії основної сировини точно розподілені відповідно до умов експлуатації:

Гумова сировина

Базовий каучук (натуральний каучук/NR, SBR, EPDM, NBR) + Армуючі добавки (технічний вуглець, кремнезем) + Система вулканізації (сірка, прискорювачі) + Функціональні добавки (антиоксиданти, зносостійкі агенти, антипірени, пластифікатори).

Розрізняються за застосуванням: гума для верхнього покриття (зносостійкість і стійкість до ударів), гума для нижнього покриття (з низьким коефіцієнтом тертя) і гума для серцевини/знежиреної гуми (спеціально для з’єднання з каркасом).

Основні матеріали каркаса

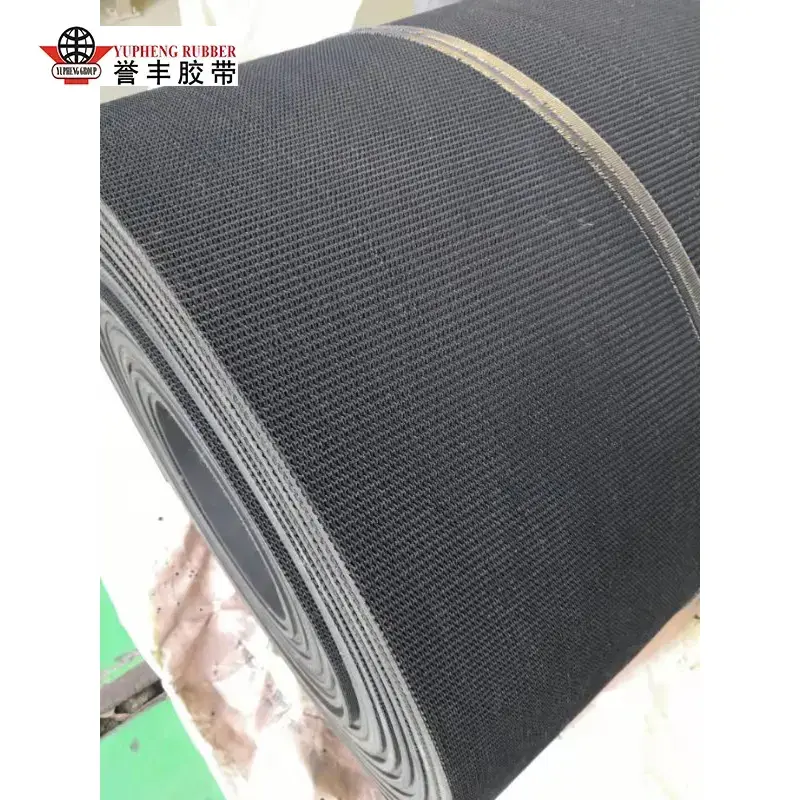
Основа тканини: поліестер (EP), нейлон (NN) або бавовняне полотно; забезпечує високу міцність, багатошарову несучу здатність.

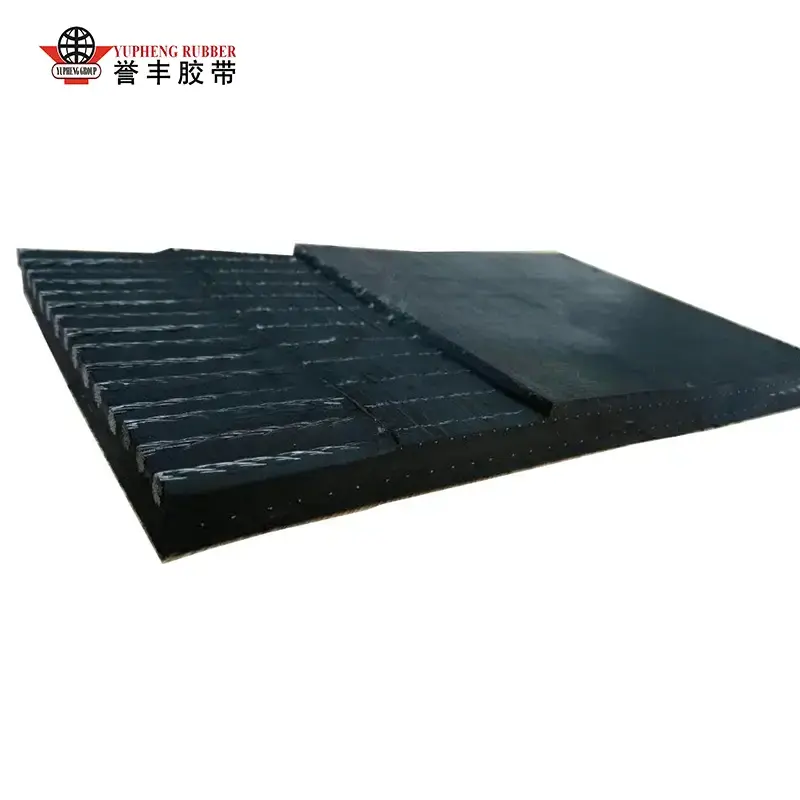
Серцевина сталевого корду: оцинковані сталеві корди; призначений для гірничодобувних робіт на великі відстані з високою напругою.

Склеювальні агенти

Розчин для занурення RFL (резорцин-формальдегід-латекс): запобігає розшаруванню між гумою та тканиною або сталевими кордами.


II. Процес змішування (приготування гумової суміші; визначає основні властивості)

Сировина зважують і подають у закритий внутрішній змішувач; змішування відбувається при високих температурах (120–160°C) і високому тиску протягом 10–15 хвилин, щоб гарантувати повне диспергування сажі та добавок у базовій гумі, що запобігає агломерації або передчасній вулканізації (обгорання).

Компаунд вивантажують у відкритий млин для подальшого змішування та охолодження для зняття внутрішніх напруг.

Машина для укладання листів пресує суміш у листи фіксованої товщини; їх охолоджують і дають відпочити/дозріти протягом 4–24 годин для стабілізації пластичності.

Зразки перевіряють на твердість, міцність на розрив і міцність зчеплення; некондиційні партії повторно обробляються, а кваліфіковані листи зберігаються за категоріями для подальшого використання.


III. Попередня обробка каркаса (важлива для підвищення міцності з’єднання)

1) Попередня обробка тканинного полотна

Полотно розправляють і знепилюють, потім занурюють у занурювальний бак RFL і сушать; це утворює сполучну плівку на поверхні волокон полотна, запобігаючи подальшому розшаруванню або поділу. 2) Попередня обробка сталевого троса

Оцинковані сталеві троси піддаються знежиренню та видаленню іржі з подальшим фосфатуванням для створення грубого фосфатного шару, який значно покращує проникаючу адгезію з гумою сердечника; усі троси випрямляються під рівномірним натягом, готуючись до наступного кроку.


IV. Каландрування + формування (пошарове складання для виробництва зеленого поясу)

Варіант А: Тканина-основаконвеєрна стрічкаформування

Гумове покриття за допомогою чотирьохвалкового каландра: попередньо оброблене полотно проходить через каландрові валки з постійною швидкістю, з тонким шаром основної гуми, рівномірно нанесеним на обидві сторони для отримання одно- або двосторонньої прогумованої тканини;

Багатошарове складання: прогумовані шари тканини вирівняні та складені відповідно до дизайну (наприклад, 3, 4 або 5 шарів), з тонким покриттям гумової серцевини, нанесеної між шарами для видалення повітря, що затримується;

Знизу і зверху нанесено гумовий шар покриття (причому верхній шар зносостійкий), а для ущільнення боків - бортова гума;

Валки холодного пресування ущільнюють вузол, щоб усунути повітряні бульбашки та зморшки, утворюючи невулканізовану зелену стрічку.

Варіант B: формування конвеєрної стрічки із сталевим кабелем (висока міцність)

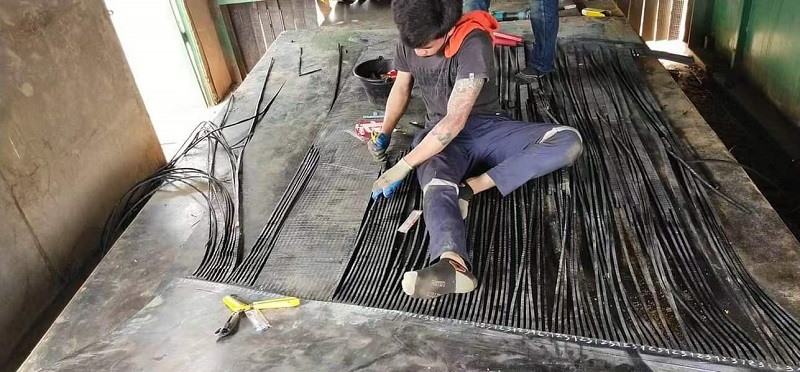
Кілька сталевих тросів розташовані з рівними інтервалами та постійним натягом на формувальному столі для забезпечення рівномірного розподілу навантаження;

Укладається нижній шар гумового сердечника, кабелі вставляються в гуму, а проміжний гумовий шар наповнювача наноситься для заповнення проміжків між кабелями;

Застосовуються потовщені верхній і нижній покривні гумові шари і бічна ущільнювальна гума;

Вакуумне холодне пресування зміцнює вузол, запобігаючи утворенню повітряних кишень або пухирів між кабелями та гумою.

Спеціальні похідні продукти

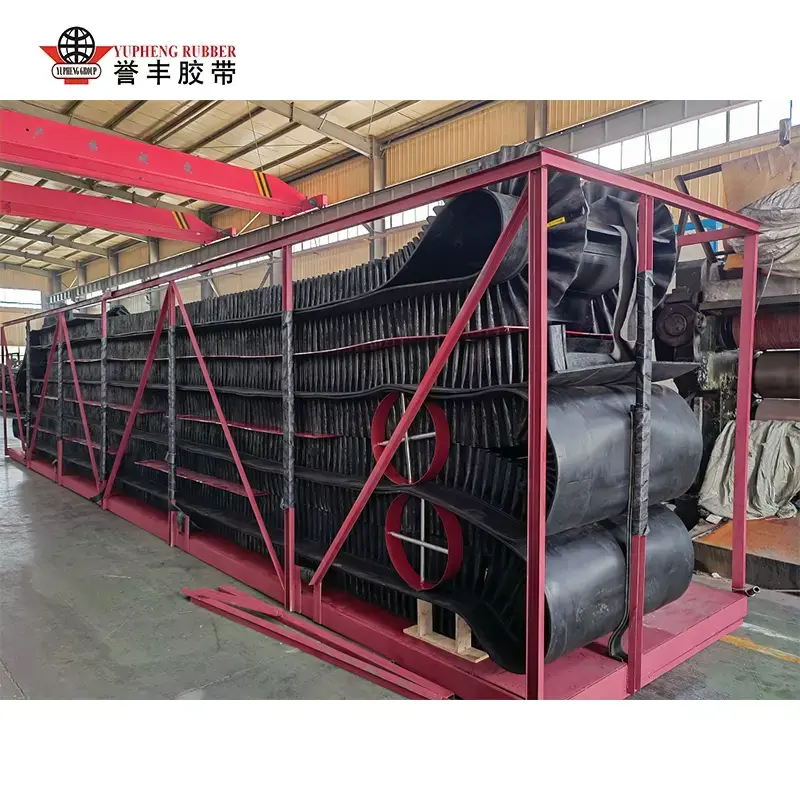
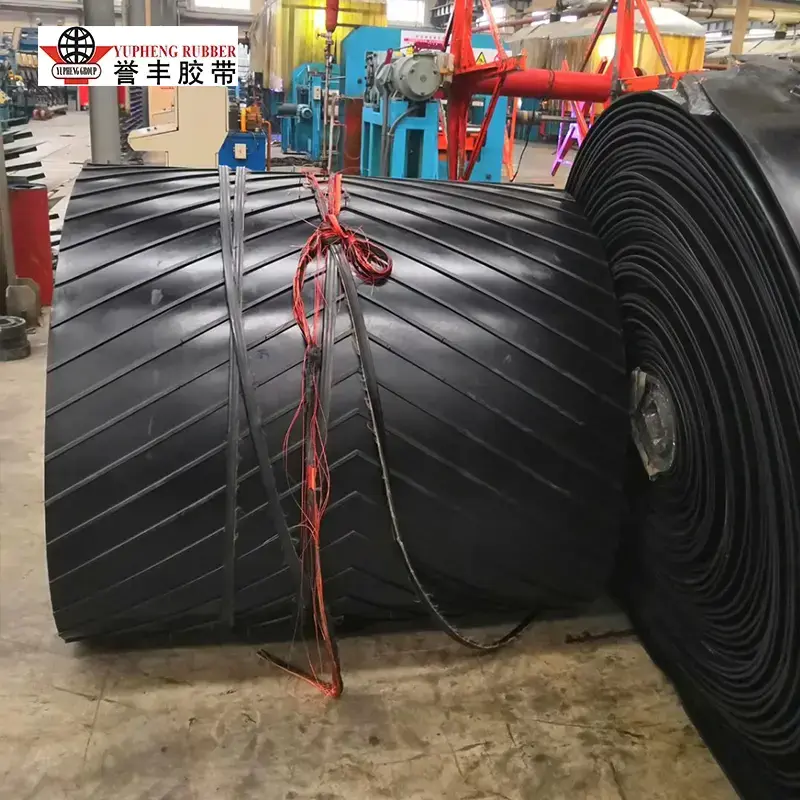
Бічні стінки, шипи та гумові листи з візерунками встановлюються одночасно під час формування для виготовлення інтегрованого напівфабрикату проти ковзання або крутого нахилуконвеєрні стрічки. 


V. Вулканізація (процес затвердіння серцевини; постійне зшивання гуми)

Вулканізація є критичним етапом, який перетворює «м’яку необроблену гумову заготовку» на високоміцний готовий продукт. Використовується два основних типи обладнання:

Плоский прес для вулканізації (пакетний процес; для малої та середньої ширини або спеціальних стрічок)

Заготовка стрічки розташовується між багатошаровими нагрітими плитами. Умови процесу: температура 140–160°С, тиск 1,5–3 МПа, тривалість вулканізації від 15 до 60 хвилин залежно від товщини. Під високою температурою та тиском молекули каучуку зшиваються, сплавляючи шари каучуку та армуючу структуру в єдине ціле.

Безперервний барабанний вулканізатор (масове виробництво стандартних плоских ременів на великі відстані)

Сталевий ремінь безперервно тягне заготовку стрічки з постійною швидкістю над нагрітим барабаном під тиском для безперервної вулканізації. Цей спосіб підходить для довгих конвеєрних стрічок (кілометрової довжини), забезпечуючи рівномірну товщину і відсутність секційних стиків.

Після вулканізації ремінь проходить повільний, поступовий процес охолодження, щоб запобігти розтріскування або деформації, викликані тепловим розширенням і звуженням.


VI. Постобробка та фінішна обробка

Охолодження та налаштування: повітряне або водяне охолодження для повного зниження температури та зняття внутрішніх напруг вулканізації;

Обрізка країв: видалення надлишків/задирок з обох сторін для стандартизації ширини стрічки;

Обробка поверхні: шліфування, полірування та маркування (модель друку, рейтинг міцності, специфікації та дата виробництва);

Спеціальна обробка: перфорація, різання на певну довжину та гаряче зрощування готових з’єднань за потреби.


Схожі новини
Залиште мені повідомлення
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти